Сложная технологическая оснастка, тяжелонагруженные узлы станков и ответственные элементы гидравлических систем ежедневно подвергаются экстремальному давлению и истиранию. Обычный рядовой металлопрокат в таких условиях быстро деформируется, приводя к дорогостоящим простоям оборудования и аварийным остановкам производственных линий. Решить проблему дефицита прочности помогает использование специализированного полого проката из инструментальных сплавов. Грамотное внедрение этих материалов позволяет увеличить межсервисный интервал агрегатов в несколько раз, полностью исключив внезапные поломки из-за усталости металла.
Специфика выбора металлопроката под критические нагрузки
Причины замены стандартного круглого проката
Когда обычная электросварная или бесшовная труба из конструкционной стали подвергается интенсивному износу или знакопеременным нагрузкам, ее стенки начинают истончаться. В условиях производства это приводит к катастрофическим последствиям. Стандартная стальная труба лопнула на гидравлическом прессе после недели работы, остановив всю производственную линию цеха. Выбирая трубы инструментальные, промышленные предприятия ориентируются на повышенные физико-механические характеристики сплавов, способных годами работать в узлах трения.
На ремонтном предприятии замена втулок из конструкционной стали 45 на инструментальный прокат сэкономила 420 000 рублей за счет снижения частоты сервисного обслуживания станков. Полая заготовка круглого сечения из специального сплава позволяет отказаться от использования цельнометаллической болванки. Это экономит огромные средства на этапе глубокого сверления внутренних отверстий. Износостойкость готовой детали закладывается на этапе подбора химического состава сырья, поэтому для ответственных узлов закупается только специализированная дудка, способная держать форму под предельным давлением.
Физические свойства и металлургические отличия заготовок
Химический состав сплавов повышенной прочности
Главный секрет выносливости инструментального металла кроется в его молекулярной структуре. Высокое содержание углерода, которое начинается строго от 0,7% и может превышать 1,1%, обеспечивает колоссальную твердость после проведения закалки. Желание сэкономить и проточить деталь из первого попавшегося на металлобазе куска черного металла приводит к моментальному слизыванию кромок при термообработке. Чтобы этого не происходило, в сплав вводятся специальные легирующие элементы, такие как хром, ванадий и вольфрам, формирующие устойчивую карбидную матрицу.
Некоторые мастера пытаются улучшить свойства обычного металла кустарными методами. Разогреть сталь У10 резаком до ярко-белого цвета и бросить в ледяную воду, чтобы «сразу стала алмазной» — опасное заблуждение. От такого экстремального перепада углеродка покрывается сеткой микротрещин и полностью разрушается при первом ударе. Перед тем как купить партию проката в Нижнем Новгороде, необходимо четко сопоставить требования к ударной вязкости и износостойкости будущей детали с характеристиками сплава. Для высокоточных штампов идеальным решением станет хромка, обладающая минимальной склонностью к короблению. Потребителям важно заранее оценить будущие эксплуатационные расходы и прицениться к стоимости трубы марки У10А с толщиной стенки 12 мм, которая гарантирует стабильность размеров после финишного отпуска.
Листайте таблицу вправо ↔️
| Марка стали | ГОСТ / ТУ | Твердость (HRC) | Главное легирующее вещество | Проверочный маркер технадзора |
| У10 / У10А | ГОСТ 1435-99 | 60–62 | Углерод (0,95–1,04%) | Чистота излома, отсутствие пористости |
| У11 / У11А | ГОСТ 1435-99 | 61–63 | Углерод (1,05–1,14%) | Соответствие зернистости эталону |
| Х | ГОСТ 5950-2000 | 63–65 | Хром (1,30–1,65%) | Глубина обезуглероженного слоя |
masternix.ru
Ключевые точки применения специального проката в промышленности
Производство оснастки и деталей металлообрабатывающих станков
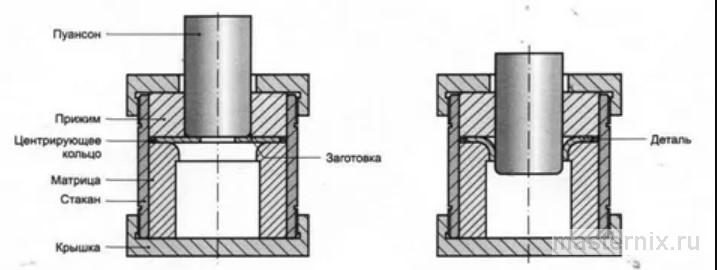
Полый круглый профиль из высокоуглеродистых сплавов служит незаменимым сырьем для изготовления формообразующих элементов. Кустарно выточенная пресс-форма клинит и сминается после пяти рабочих циклов пресса из-за неправильно подобранной жесткости основания. Использование трубчатой заготовки позволяет сразу получить соосное внутреннее отверстие, требующее лишь минимальной расточки и калибровки под зеркало формы. Из такого проката производят пуансоны, разжимные оправки и износостойкие втулки.
Безопасность при эксплуатации подобных деталей стоит на первом месте. Использование самодельных пуансонов без проверки на ультразвуковом контроле несет в себе огромный риск разлета осколков под давлением 40 тонн. Это является грубым нарушением правил промышленной безопасности и охраны труда машиностроительных производств. Каждая голова пресса или высадочная матрица обязана проходить дефектоскопию. Применение проверенного сортамента минимизирует риски растрескивания оснастки под критической нагрузкой.
- Вырубные и просечные штампы. Применяются на тяжелых гидравлических прессах для раскроя листового металла.
- Направляющие втулки. Устанавливаются в высокоточных токарно-фрезерных комплексах с ЧПУ.
- Калибровочные кольца. Используются на прокатных станах для калибровки наружного диаметра сортового проката.
- Элементы зажимных патронов. Обеспечивают надежную фиксацию обрабатываемых деталей в станках.
- Корпуса сборного режущего инструмента. Служат прочным основанием для крепления твердосплавных пластин.
Особо ответственные участки трубопроводных систем
В некоторых отраслях промышленности трубы используются по прямому назначению, но в экстремальных условиях окружающей среды. Трубу на изгибе шламопровода съедает за месяц проходящий поток пульпы с острыми частицами песка и камня. Обычное колено трубопровода быстро протирается насквозь, вызывая аварийный розлив рабочей смеси и остановку магистрали.
Инструментальная сталь решает проблему абразивного износа на химических, нефтегазовых и обогатительных комбинатах. Такая отвод или колено легко выдерживает многолетнее воздействие абразивных суспензий. Высокая твердость внутренней стенки успешно сопротивляется эффекту кавитации, сохраняя герметичность системы на самых ответственных участках.
Особенности финишной обработки и термического цикла
Термообработка для достижения проектной твердости
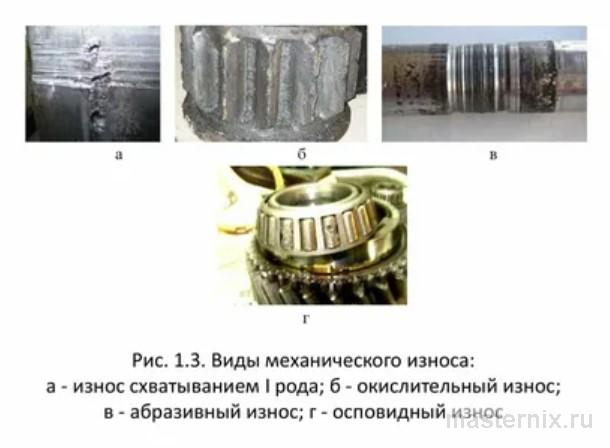
Весь поставляемый металлопрокат этой категории изначально идет в отожженном состоянии. Это необходимо для того, чтобы заготовка легко поддавалась резке, сверлению и токарной обработке на стандартном оборудовании. Готовую чистовую деталь после печи закрутило «винтом», потому что мастер забыл сделать предварительный отпуск для снятия внутренних напряжений. Каждая марка требует строгого соблюдения температурных режимов.
Существуют технологические ошибки, которые часто допускают неопытные специалисты. Проводить финишную расточку внутреннего диаметра строго до закалки в номинальный размер — гарантированный способ получить брак. При охлаждении в масле или воде металл обязательно поведет, а внутренний диаметр непредсказуемо уменьшится. Профессиональная калилка требует оставлять достаточный припуск под последующее круглое шлифование. Только правильное сочетание нагрева, охлаждения и последующего низкого отпуска позволяет получить деталь с твердостью до 65 HRC, сохранив при этом пластичную и прочную сердцевину.
Правила подбора геометрии и параметров проката
Расчет соотношения наружного и внутреннего диаметров
При проектировании деталей важно правильно рассчитать толщину стенки с учетом финишного съема металла. Заказ тонкостенной трубы ради копеечной экономии оборачивается тем, что при нарезании внутренней резьбы стенку детали просто разрывает. Поверхностный слой проката после прохождения через печи металлургического комбината часто имеет пониженное содержание углерода. Этот обезуглероженный слой необходимо полностью сошлифовывать при чистовой доводке.
Ошибки в расчетах параметров могут привести к серьезным накладкам в логистике. Расчитывать вес заготовки по стандартной формуле для водопроводных систем без учета плотности легирующих элементов — критическая ошибка в расчете нагрузок на конструкции. Легированная сталь тяжелее обычной углеродистой. Использование лежалого проката без сопроводительных документов для ответственных деталей прессов также недопустимо. Скрытые внутренние раковины вызовут разрыв узла, что является прямым нарушением жестких требований Ростехнадзора. Каждая партия обязана иметь заводской сертификат качества, подтверждающий прохождение ультразвукового контроля. Чтобы исключить любые ошибки при раскрое, имеет смысл заказать услугу и прицениться, для чего стоит сравнить варианты и заказать резку инструментальных труб по индивидуальным размерам на профессиональном складском комплексе.
- Тонкостенные заготовки. Толщина стенки до 5 мм, подходят для ненагруженных втулок и деталей автомобильного тюнинга.
- Среднестенный сортамент. Толщина от 5 до 15 мм, базовый полуфабрикат для большинства станочных направляющих.
- Толстостенные позиции. Толщина стенки от 15 до 75 мм, выдерживают максимальные ударные и сдавливающие нагрузки в прессах.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
Попытка выточить сложную деталь на разбитом дедушкином станке обычным быстрорезом сжигает инструмент и портит дорогую заготовку. В рамках жесткой экономии бюджета можно приобрести немерную длину проката базовой углеродистой марки У10. Раскрой заготовки в таком случае выполняют стандартной механической ножовкой, внимательно следя за тем, чтобы не допустить локального перегрева краев металла.
Нанять частника: как проконтролировать скрытые работы
Частный токарь уверяет, что «сделал закалку на глаз по цвету пламени», а деталь гнется от малейшего усилия. Привлекая к обработке сторонних мастеров, важно жестко контролировать ключевые этапы термического цикла. Оптимальным решением будет требование предоставить официальную карту замеров твердости готового изделия, выполненную с помощью откалиброванного твердомера.
Заказать под ключ у профильной компании
Простой завода из-за отсутствия редкой марки стали на локальных базах сжирает миллионные прибыли за несколько дней. Чтобы полностью обезопасить производство от скрытого брака, целесообразно передать весь цикл снабжения на аутсорсинг крупному оператору. Для бесперебойной работы предприятия выгоднее принять решение и выбрать надежного поставщика АНЭП Металл для организации регулярного снабжения производства оригинальным металлопрокатом. Крупная компания обеспечит точное соблюдение геометрических допусков, предоставит результаты химического анализа сплава и возьмет на себя сложную логистику.
Часто задаваемые вопросы (FAQ)
Чем инструментальная труба принципиально отличается от обычной водопроводной?
Главное отличие заключается в объеме углерода и легировании. Инструментальный материал содержит от 0,7% углерода и проходит обязательную процедуру закалки, получая твердость до 65 HRC. Водопроводные аналоги изготавливаются из мягких конструкционных сталей, которые легко свариваются, но моментально истираются при трении.
Для каких именно инструментов и оснастки выгодно использовать полый круглый прокат?
Трубный формат идеален для производства деталей с внутренним сквозным отверстием: направляющих втулок, пуансонов, калибровочных колец, корпусов сверл и фрез, элементов гидравлических цилиндров. Использование трубы вместо сплошного круга исключает дорогостоящую операцию глубокого сверления, экономя до 40% общего бюджета на металл и снижая износ станочного парка.
Требуется ли деталям из такой трубы дополнительная термическая обработка после токарных работ?
Да, обязательна. Прокат поставляется в отожженном (размягченном) состоянии, чтобы его можно было легко обрабатывать на токарных и фрезерных станках. После придания детали нужной формы её подвергают окончательной закалке и последующему отпуску для снятия внутренних напряжений. Без этого этапа деталь не наберет проектную твердость и износостойкость.