Поставщик остановил отгрузки привычной импортной марки, а первая же партия закупленного аналога пошла в брак — корпуса трескаются на сборке, и цех встаёт. Такая ситуация знакома большинству технологов при вынужденной смене полимерного сырья. Проблема исчезает, если перестать искать замену «по названию» и перейти к системной оценке реологии гранул и режимов пресс-формы. Выверенный подбор модификации позволяет не только запустить стабильное литьё без переделки оснастки, но и сократить себестоимость цикла на 10–15% при полном сохранении геометрии детали.
Почему замена привычного АБС-пластика превращается в брак на линии
Переход на новое сырьё без убытков
Смена поставщика гранул при литье под давлением почти всегда вызывает тревогу у наладчиков. Привычный алгоритм «засыпали в бункер и поехали» здесь не срабатывает, потому что даже внутри одной базовой группы рецептуры разных заводов сильно отличаются по поведению в шнеке.
Когда технолог заранее сверяет реологию и прочностные показатели, переход на новое полимерное сырьё проходит без остановки конвейера. Литьевые марки подбирают под конкретную геометрию изделия, толщину стенок и конструкцию литниковой системы. В результате цех получает стабильную серию без необходимости «ловить режим» целую неделю и переводить первичку в дроблёнку.
Разница характеристик внутри одного класса
АБС-пластик представляет собой тройной сополимер акрилонитрила, бутадиена и стирола. Пропорции этих трёх компонентов напрямую определяют, насколько деталь будет жёсткой, стойкой к ударным нагрузкам или химическим реагентам.
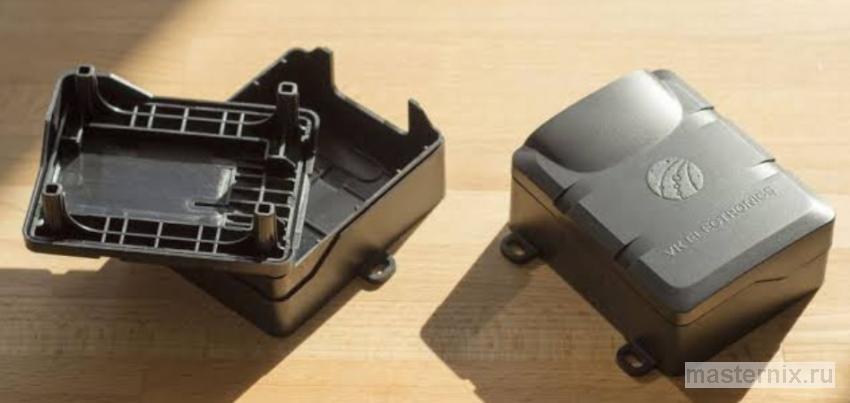
Производитель корпусов приборов в Подмосковье закупил 5 тонн «полного аналога» базового пластика с разницей в показателе текучести расплава всего 4 грамма за 10 минут. Из-за тонких стенок 1,4 миллиметра форма перестала проливаться до конца, а ущерб от простоя двух термопластавтоматов и переработки брака составил 420 тысяч рублей за 4 дня.
Разброс текучести расплава у разных марок достигает от 2 до 40 граммов за 10 минут. Для массивных технических деталей берут вязкие сорта с высокой жёсткостью, а для тонкостенных корпусов электроники требуются высокотекучие гранулы с минимальным короблением. Частая ошибка на закупе — ориентироваться только на общее наименование полимера и цену за килограмм без проверки реальной усадки пластика. Если проигнорировать этот параметр, расплав не заполнит тонкие рёбра жёсткости, и вся партия уйдёт в брак.
Как выбрать модификацию АБС-пластика под условия работы детали
Защита от огня и ультрафиолета
Уличный корпус датчика или клеммная коробка из базового полимера через полгода на солнце желтеет и рассыпается в руках, либо не проходит пожарную проверку у заказчика. Обычный сополимер действительно быстро деградирует под прямыми солнечными лучами и горит с выделением едкого дыма.
Чтобы изделие выдержало жёсткую эксплуатацию, базовую основу модифицируют функциональными добавками под конкретные задачи:
- Трудногорючий пластик. Содержит антипирены и соответствует строгим классам пожарной безопасности, но добавки снижают ударную вязкость и требуют аккуратного температурного окна при литье.
- УФ-стабилизированный АБС. Включает светостабилизаторы, которые блокируют фотоокисление полимера на открытом воздухе и защищают автокомпоненты и уличные щиты от выцветания.
- Морозостойкий компаунд. Усилен эластомерной бутадиеновой фазой, благодаря чему корпуса спортинвентаря и деталей транспорта не раскалываются при отрицательных температурах.
- Антистатический состав. Снимает статическое электричество с поверхности, что критично для корпусов измерительных приборов и взрывозащищённой электроники.
- Термостабилизированный сорт. Выдерживает длительный нагрев вблизи двигателей или нагревательных элементов без потери геометрии и появления хрупкости.
- Композит ПК АБС. Объединяет лёгкость переработки сополимера с высокой ударной прочностью и теплостойкостью поликарбоната для самых нагруженных узлов.
Использование обычного горючего полимера в электрощитовом оборудовании вместо самозатухающего компаунда создаёт прямой риск распространения пламени при коротком замыкании. По нормам пожарной безопасности для корпусов электротехники применяют исключительно материалы класса стойкости ПВ-0.
Индивидуальное компаундирование под техническое задание
Бывает, что ни одна серийная позиция из каталога не закрывает сразу все требования чертежа — например, когда нужна высокая текучесть вместе с глубоким матовым эффектом или стойкостью к маслам. В таких случаях применяют компаундирование полимеров, то есть создание индивидуальной рецептуры путём введения модификаторов в базовую матрицу.
Рецептуру заранее адаптируют под последующую технологическую цепочку на заводе заказчика. Если деталь пойдёт на ультразвуковую сварку или нанесение гальванического покрытия, состав корректируют так, чтобы обеспечить прочный сварной шов и высокую адгезию металлического слоя без отслоений.
Дефекты литья при смене марки АБС и таблица их устранения
Диагностика брака по внешнему виду отливки
Наладчик может крутить давление и скорость впрыска всю смену, но с пресс-формы всё равно выходят изделия с белёсыми разводами, утяжинами или «винтом». При переходе на новое сырьё важно сразу отделить ошибки настройки станка от особенностей самого материала.
АБС гигроскопичен и активно впитывает влагу из воздуха на складе. Распространённая технологическая ошибка — засыпать гранулы из вскрытого мешка сразу в бункер в надежде, что влага испарится сама при плавлении. Внутри шнека вода мгновенно вскипает, оставляя на поверхности серебристые полосы и снижая ударную прочность отливки на 40%.
Вторая частая причина брака связана с малой теплоёмкостью полимера: расплав остывает очень быстро. Без стабильного термостатирования пресс-формы деталь неравномерно усаживается и идёт короблением. При этом поднимать температуру расплава выше 260 градусов нельзя — начинается термическая деструкция каучуковой фазы, пластик желтеет и теряет прочность.
Листайте таблицу вправо ↔️
| Дефект отливки | Причина в новом сырье или режиме | Настройка на ТПА и оснастке | Контроль технадзора |
| Серебристость и разводы | Остаточная влажность гранул выше 0,1% или деструкция при перегреве | Просушить сырьё при 80–85 °C (3–4 ч), снизить температуру в зонах сопла | Замер влажности влагомером перед загрузкой в бункер |
| Коробление и увод геометрии | Разная усадка новой марки, холодная форма, быстрое остывание | Выровнять контуры термостатирования формы (50–70 °C), увеличить время выдержки | Контроль ключевых размеров штангенциркулем через 24 часа |
| Недолив тонких рёбер | Низкий показатель текучести аналога, высокая вязкость расплава | Повысить скорость и давление впрыска или перейти на высокотекучий грейд | Взвешивание пробной отливки на весах с точностью 0,01 г |
| Чёрные точки и нагар | Остатки старого полимера в материальном цилиндре | Промыть шнек и цилиндр специальным чистящим компаундом при смене марки | Визуальный осмотр первых 10 отливок на белом фоне |
masternix.ru
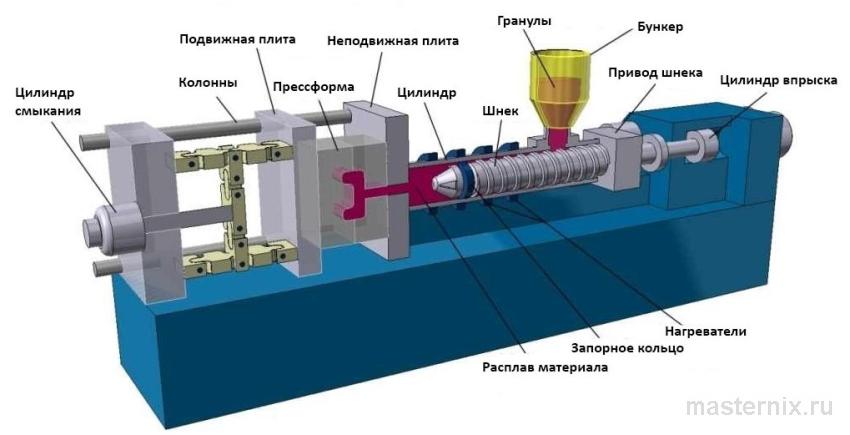
Очистка шнека при смене марки и цвета
Прямой переход со старого сырья на новый АБС через простое вытеснение оставляет пригар на витках шнека и в застойных зонах сопла. В течение смены этот нагар постепенно отслаивается и портит лицевые поверхности деталей тёмными включениями.
Опытные наладчики не тратят десятки килограммов дорогой первички на «переходку», а прогоняют через шнек специализированный чистящий компаунд. Он механически и химически снимает нагар со стенок цилиндра за 15–20 минут, позволяя сразу запускать чистую серию без чёрных точек.
Пошаговый регламент внедрения нового АБС на заводе
Пять этапов запуска нового материала в серию
Закупать сразу двадцатитонную фуру недорогого сырья без предварительного пролива тестового мешка 25 килограммов на собственной оснастке — прямой путь к заморозке оборотных средств на миллионы рублей. Если усадка не совпадёт с допусками чертежа, вернуть вскрытую партию поставщику не получится.
Чтобы импортозамещение пластика прошло штатно, внедрение новой марки разбивают на последовательные шаги. Сначала фиксируют реальные требования к изделию и сверяют паспорта материалов: текучесть, модуль упругости, прочность при изгибе и теплостойкость. Затем заказывают тестовую партию сырья, тщательно сушат гранулы и проводят пробную запрессовку с записью новой технологической карты.
Подготовка оснастки и сушка пробной партии
Перед загрузкой пробного мешка бункер и материальный цилиндр полностью очищают от остатков предыдущего полимера. Гранулы выдерживают в сушильном бункере при температуре 80–85 градусов не менее трёх часов, контролируя остаточную влажность влагомером.
Тестовый пролив и фиксация параметров техкарты
Наладчик выводит пресс-форму на рабочую температуру с помощью термостата, делает 20–30 пробных циклов и фиксирует оптимальное давление выдержки. Контрольные замеры геометрии проводят строго через 24 часа, когда завершается вторичная усадка полимера. При продувке вспененного или перегретого расплава у открытого сопла оператор обязан работать в защитном щитке и при включённой местной вытяжке, так как пары стирола токсичны, а выброс массы грозит тяжёлым термическим ожогом.
Инженерный аудит вместо слепого перебора марок
При переходе на отечественное сырьё для сложных корпусных элементов и лопастей беспилотных систем предприятие столкнулось с критическим прогибом и высоким процентом отбраковки. После проведения технологического аудита и разработки индивидуального компаунда прогиб снизился в 2 раза, а брак упал до уровня менее 3% без переделки дорогостоящей пресс-формы.
Обычный торговый посредник просто отгружает мешки со склада и не отвечает за поведение гранул в вашей оснастке. Когда на кону серийный контракт и жёсткие сроки, рациональнее сначала сравнить доступные литьевые марки и выбрать ударопрочный абс с подтверждёнными испытаниями под ваш бюджет и конструкцию изделия.
Если стандартные сорта не попадают в допуски существующей формы, задачу решают через настройку оборудования и коррекцию рецептуры. В таких проектах помогает профильная инжиниринговая компания polygonplast.ru, специалисты которой проводят технологический аудит производства, настраивают режимы термопластавтоматов и добиваются снижения себестоимости литья на действующей оснастке.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
Вариант с минимальным бюджетом подходит для неответственных изделий без жёстких допусков по усадке и огнестойкости — например, для простых заглушек, лотков или транспортной упаковки. Штатный технолог сам собирает технические паспорта у нескольких поставщиков, сверяет текучесть расплава и заказывает по 1–2 мешка по 25 килограммов на пробу. Экономия достигается за счёт отказа от внешнего консалтинга, но все риски простоя оборудования и списания тестовых отливок предприятие берёт на себя.
Нанять частника: как проконтролировать скрытые работы
Средний бюджет оправдан при разовой переналадке линии, когда собственный персонал не справляется с короблением или недоливом нового сырья. Выездной специалист по литью пластмасс приезжает на смену, корректирует температурный профиль цилиндра, давление подпитки и контуры охлаждения формы. Чтобы не оплатить пустые эксперименты, в договоре заранее фиксируют результат: выход на заданный вес детали, отсутствие видимых дефектов и передачу заполненной технологической карты на оснастку.
Заказать под ключ у профильной компании
Комплексный формат выбирают серийные заводы, производители автокомпонентов, электроники и приборостроения, где ошибка в подборе материала оборачивается многомиллионными убытками. Заказчик передаёт образец детали или чертёж, а инженеры подбирают или компаундируют рецептуру под ТЗ, привозят пробную партию и запускают цикл прямо в цеху. Чтобы заранее прицениться к разработке рецептуры и оценить стоимость полимерного сырья под конкретный объём партии и сроки поставки, достаточно направить исходные параметры изделия на технологический расчёт.
Часто задаваемые вопросы (FAQ)
Можно ли смешивать в одном бункере старый и новый АБС-пластик?
Смешивать разные марки в одном бункере категорически не рекомендуется из-за отличий в температуре плавления, вязкости и коэффициенте усадки. Такой «коктейль» приводит к расслоению материала в отливке, появлению разводов на лицевой поверхности и резкому падению ударной вязкости. Исключение допускается только для дроблёного литника той же самой марки в объёме не более 10–15% при литье неответственных деталей.
Сколько времени и при какой температуре нужно сушить АБС перед литьём?
Стандартный режим сушки гранул в бункер-сушилке составляет 80–85 градусов в течение 2–4 часов до достижения остаточной влажности не выше 0,05–0,1%. Для сортов с повышенной теплостойкостью или смесевых композитов ПК/АБС температуру сушки поднимают до 90–100 градусов согласно паспорту производителя.
Чем отличается базовый АБС от композита ПК/АБС?
Композит ПК/АБС сочетает лёгкую перерабатываемость сополимера с высокой ударной вязкостью и теплостойкостью поликарбоната — до 115–130 градусов против 85–95 градусов у стандартного АБС. Такой сплав выбирают для подкапотных деталей автомобилей, корпусов электроинструмента и изделий, работающих при ударных нагрузках на морозе.
Какой объём сырья брать для безопасного тестирования новой марки?
Для полноценного пролива пресс-формы, выхода термопластавтомата на стабильный тепловой режим и получения 30–50 контрольных образцов достаточно 1–2 стандартных мешков по 25 килограммов (итого 25–50 килограммов). Если пресс-форма многогнёздная и крупногабаритная, объём тестовой партии увеличивают до 100–150 килограммов.
Почему детали из нового АБС растрескиваются через несколько дней после литья?
Отложенное растрескивание возникает из-за высоких внутренних напряжений, которые накапливаются при впрыске расплава в холодную пресс-форму, при избыточном давлении выдержки или при контакте изделия с агрессивными смазками. Проблема решается нагревом пресс-формы до 60–70 градусов, снижением давления подпитки и переходом на марку с более высокой молекулярной массой.