Содержание:
Попытки настроить прецизионную гибку на старом или неверно подобранном инструменте всегда приводят к срыву производственных графиков и росту отходов металла. Даже самый дорогой гидравлический станок с числовым программным управлением выдаст кривую деталь, если геометрия нижней оснастки деформирована или не соответствует толщине заготовки. Проблема решается один раз за счет инженерного расчета рабочих параметров и закупки износостойких блоков, которые обеспечат стабильное попадание в допуски чертежа без постоянной ручной корректировки хода траверсы. Выполнение базовых рекомендаций технологов позволит вашему предприятию навсегда забыть о дефектах профиля, ускорить переналадку пресса и существенно снизить себестоимость каждой технологической операции.
Как грамотный выбор оснастки избавляет производство от брака деталей
Цена ошибки при подборе инструмента листогиба
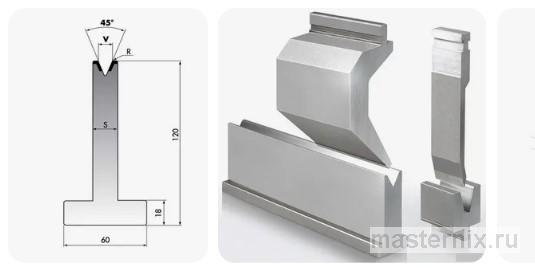
При работе с листовым металлом отклонение угла всего на один-два градуса автоматически превращает партию заготовок в металлолом. Линейные размеры плывут, а последующая сборка или сварка узлов становится невозможной. Для исключения подобных проблем на первом этапе технологического цикла подбирается жесткая и откалиброванная матрица на листогибы, геометрия которой строго соответствует физическим свойствам деформируемой стали. Неверный расчет сопротивления материала приводит к тому, что заготовка пружинит сильнее заложенного в программе ЧПУ значения.
Срыв контракта на вентиляционные короба в октябре 2025 года из-за отклонения угла на 2,5 градуса наглядно показал эту зависимость. Общий ущерб составил 420 000 рублей за партию бракованного листа из-за того, что гибочник работал на изношенном ручье, глубина которого отличалась на разных концах балки. Пытаясь поймать полку, оператор увеличивал давление, но получал лишь локальные деформации профиля.
Преимущества точного соответствия геометрии пуансона и матрицы
Когда верхний нож и нижний паз работают как единая замкнутая система, оборудование не испытывает пиковых перегрузок. Высокая точность угла гибки деталей достигается за счет предсказуемого течения металла внутри раскрытия. Мастеру не приходится тратить часы на калибровку каждого нового листа после смены поставщика проката. Качественное сопряжение оснастки минимизирует трение, сохраняя целостность поверхностного слоя заготовки.
Ключевые геометрические параметры для точной настройки пресса
Расчет раскрытия ручья V и рабочего угла
Главным правилом для инженера остается корректное соотношение толщины листа и ширины раскрытия матрицы. Для стандартных конструкционных сталей этот коэффициент составляет от шести до восьми единиц. Если зев выбран слишком узким, усилие гибки возрастает по экспоненте, что негативно сказывается на механических узлах станка. При этом рабочий угол самого паза всегда делается немного острее целевого угла готовой детали ради нейтрализации последующего раскрытия полки.
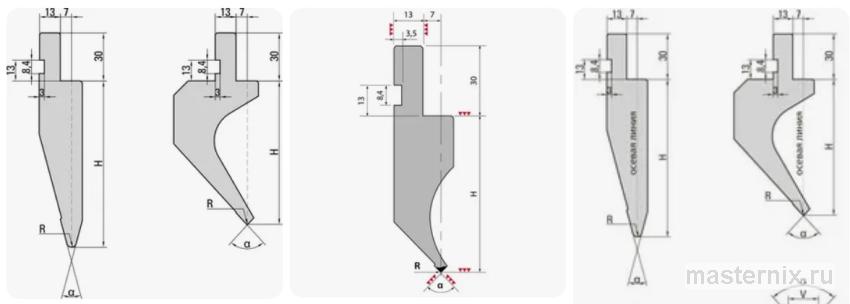
Подбор рабочей высоты H и радиуса ручья
Формирование глубоких каналов или сложных обратных гибов требует достаточного вылета инструмента по вертикали. Недостаточная рабочая высота H гибочного инструмента ограничивает ход траверсы, из-за чего край заготовки при втором или третьем переходе банально упирается в тело оснастки. Радиус скругления кромок ручья напрямую влияет на усилие скольжения: чем он ровнее и чище обработан, тем меньше задиров образуется на внешней стороне сгибаемого листа.
Листайте таблицу вправо ↔️
| Толщина металла S (мм) | Рекомендуемый ручей V (мм) | Рабочий угол инструмента (°) | Минимальная полка гиба (мм) | Проверка технадзора (Радиус кромки) |
| 1.0 – 1.5 | 8 – 10 | 88° / 85° | 6.0 | Контроль отсутствия наклепа |
| 2.0 – 2.5 | 16 | 85° / 80° | 11.5 | Симметричность износа радиусов |
| 3.0 – 4.0 | 22 – 32 | 80° / 70° | 16.0 | Проверка микротрещин индикатором |
masternix.ru
Классификация инструмента по типам конструкции под разные задачи
От одноручьевых блоков до систем Wing Bend
Для универсальных производств, работающих с широким спектром толщин,传统но закупались массивные многоручьевые блоки. Однако современный темп требует частой переналадки, где эффективнее показывают себя Т-образные одноручьевые матрицы и быстросменные матрицы-вставки. Для работы с деликатными материалами, такими как зеркальная нержавеющая сталь или окрашенный алюминий, применяются технологичные матрицы Wing Bend с подвижным ручьем. Поворотные ролики поддерживают лист в процессе опускания пуансона, полностью исключая проскальзывание и появление темных полос на металле. Для модернизации гибочного цеха под новые типы изделий необходимо заранее прицениться и выгодно купить гибочные матрицы нужной длины и конфигурации у надежного поставщика.

Особенности матриц для плющения и Z-гибки
Создание травмобезопасных кромок и жестких бортов фальцевого типа требует применения специального двухэтапного инструмента. Первым ходом балки формируется острый угол, после чего заготовка смещается на плоскую площадку, где происходит окончательная осадка. Применение кустарных приспособлений для этих целей приводит к поломкам оборудования.
Системы крепления и обеспечение совместимости со станками
Стандарты Amada-Promecam и Wila-Trumpf
Посадочное место определяет скорость фиксации и точность центрирования инструментальной линии относительно оси пуансона. Наибольшее распространение в России получила система крепления Amada-Promecam, отличающаяся простотой обслуживания и доступной ценой сегментов. В то же время стандарт Wila-Trumpf обеспечивает максимальную автоматизацию за счет гидравлических зажимов и штифтовой фиксации, исключающей смещение даже при экстремальном тоннаже. Чтобы избежать нестыковок при обновлении станочного парка, руководителю предприятия важно своевременно выбрать сертифицированное производство гибочного инструмента по точным чертежам под конкретный тип хвостовика.
Переходные элементы для переналадки прессов
Если на балансе предприятия числятся станки разных марок, закупка дублирующих комплектов оснастки экономически нецелесообразна. Проблема решается установкой переходных брусов. Специальные подложки и адаптеры позволяют ставить матрицы европейского типа на прессы с нестандартными зажимными системами.
Технология производства и ресурс работы оснастки пресса
Износостойкость рабочих кромок и марка стали
Долговечность паза зависит от химического состава сплава и метода его поверхностного упрочнения. Настоящим стандартом в индустрии является легированная конструкционная сталь 42CrMo. Готовый инструмент проходит обязательную финишную шлифовку и пескоструйную обработку. Рабочие кромки ручья подвергаются индукционной закалке токами высокой частоты, что гарантирует сохранение геометрии на протяжении сотен тысяч циклов. Для крупных серийных заказов рекомендуется заказать комплексный подбор инструмента для станка с учетом предела прочности обрабатываемого материала.
Предотвращение критического износа и трещин
Высокая твердость 55-58 HRC гибочных матриц защищает их от истирания, но делает чувствительными к ударным нагрузкам при перекосах. Регулярный осмотр зон скольжения на предмет выкрашивания и микротрещин является обязательной процедурой для предотвращения аварийных ситуаций.
Как решают задачу при разном бюджете
Сделать самому: где реально сэкономить
При жестких финансовых ограничениях оптимальным решением станет покупка одной универсальной многоручьевой матрицы, совмещающей в себе пазы от 8 до 32 миллиметров. Это избавит от необходимости приобретать отдельные Т-образные блоки под каждую толщину листа. Самостоятельно, силами собственного ремонтного цеха, можно изготовить простые проставки и зажимные планки, не требующие прецизионной шлифовки на станках с ЧПУ.
Нанять частника: как проконтролировать скрытые работы
Заказ восстановления изношенных радиусов у сторонних мастеров привлекает низкой ценой, но таит скрытые угрозы. Без должного охлаждения в процессе шлифовки происходит локальный отпуск стали, снижающий твердость рабочих зон. Контролируйте геометрию паза с помощью поверочных шаблонов и требуйте замера параметров HRC портативным твердомером в пяти точках по длине секции.
Заказать под ключ у профильной компании
Профессиональное оснащение листогиба оригинальным инструментом из легированной стали гарантирует стопроцентное совпадение с базой данных ЧПУ. Заводская индукционная закалка и финишная калибровка исключают увод угла по всей длине гиба. Все обязательства по ресурсу, точности и геометрической стабильности четко фиксируются в официальном договоре поставки.
Часто задаваемые вопросы (FAQ)
Какое раскрытие ручья матрицы V выбрать для нержавеющей стали?
Из-за высокого предела прочности и вязкости нержавеющих марок сталей внутреннее сопротивление листа при деформации значительно выше, чем у стандартной углеродистой стали. Для предотвращения разрыва волокон на внешнем радиусе и снижения пикового усилия на гидравлику пресса ширину раскрытия ручья увеличивают до 10–12 толщин обрабатываемого материала.
Зачем нужны секционные матрицы длиной 100 или 200 мм?
Наборный секционный инструмент незаменим при формировании замкнутых четырехсторонних коробов, лотков и глубоких ящиков. Набирая линию из сегментов разной длины, оператор может собрать точный размер, соответствующий внутреннему габариту детали, избегая столкновения уже согнутых боковых полок с телом оснастки.
Чем опасна гибка на матрице с углом 88° вместо 90°?
Любая металлическая заготовка после прекращения давления пуансона частично возвращается в исходное состояние — этот эффект называется упругим пружинением. Ручей с углом 88 градусов спроектирован острее прямого угла умышленно, чтобы за счет контролируемого перегиба на два градуса получить на выходе идеальную деталь с углом ровно 90 градусов.